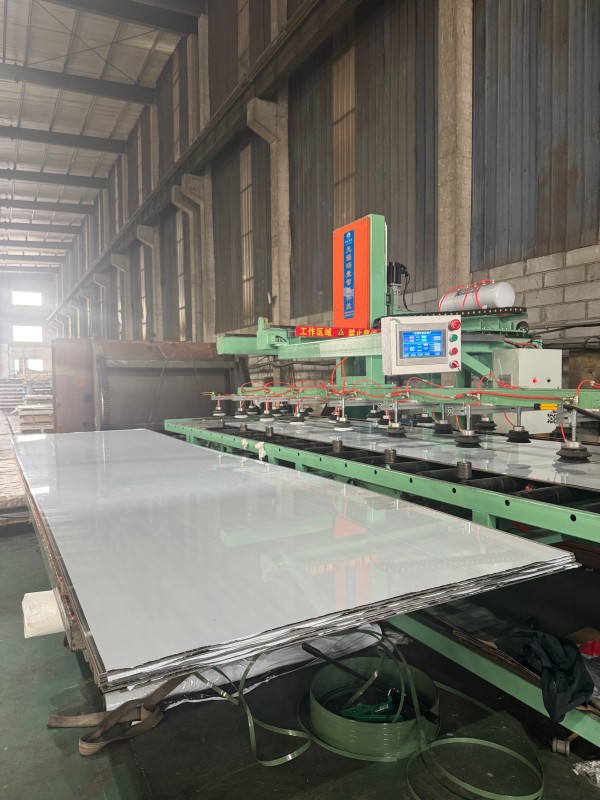
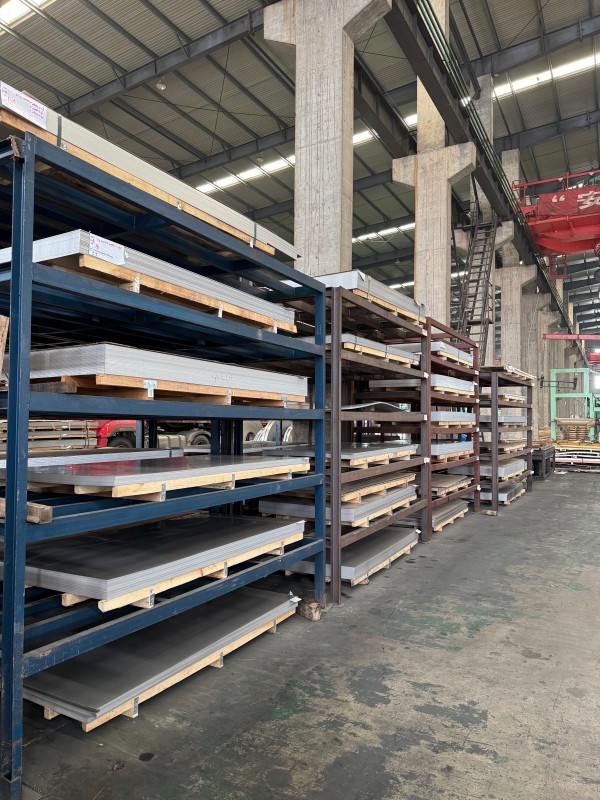
Plech z nehrdzavejúcej ocele 304 valcovaný za tepla
Plechy z nehrdzavejúcej ocele 304 valcované za tepla ponúkajú kompletný dodávateľský reťazec služieb. Pokiaľ ide o rozmerové spracovanie, podporujeme vyrovnávanie s pevnou dĺžkou, presné rezanie a rezanie dielov nepravidelného tvaru s prísnou kontrolou tolerancie, aby vyhovovali potrebám presnej montáže. Naša popredná čínska továreň zaručuje kvalitu; každá séria plechov je dodávaná s originálnym certifikátom kvality materiálu výrobcu a ponúkame overovacie služby, ako je spektrálne testovanie a nedeštruktívne testovanie, podporujúce opätovnú kontrolu treťou stranou.
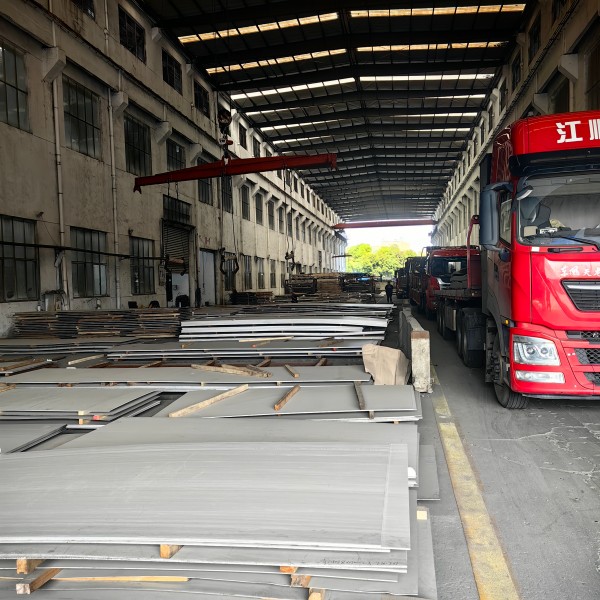
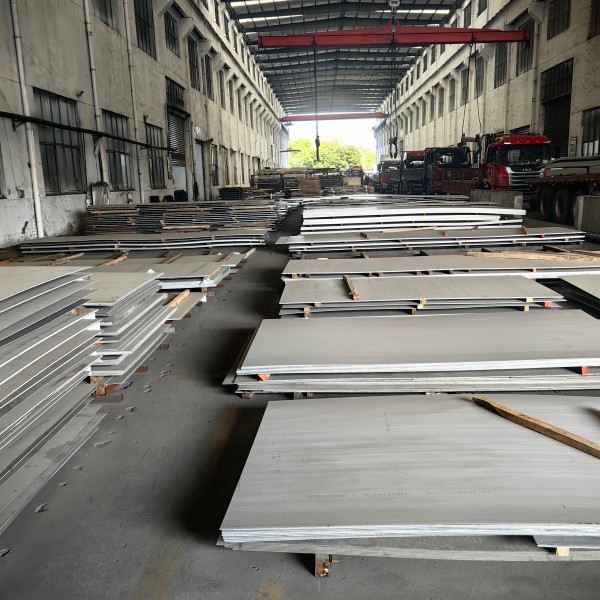
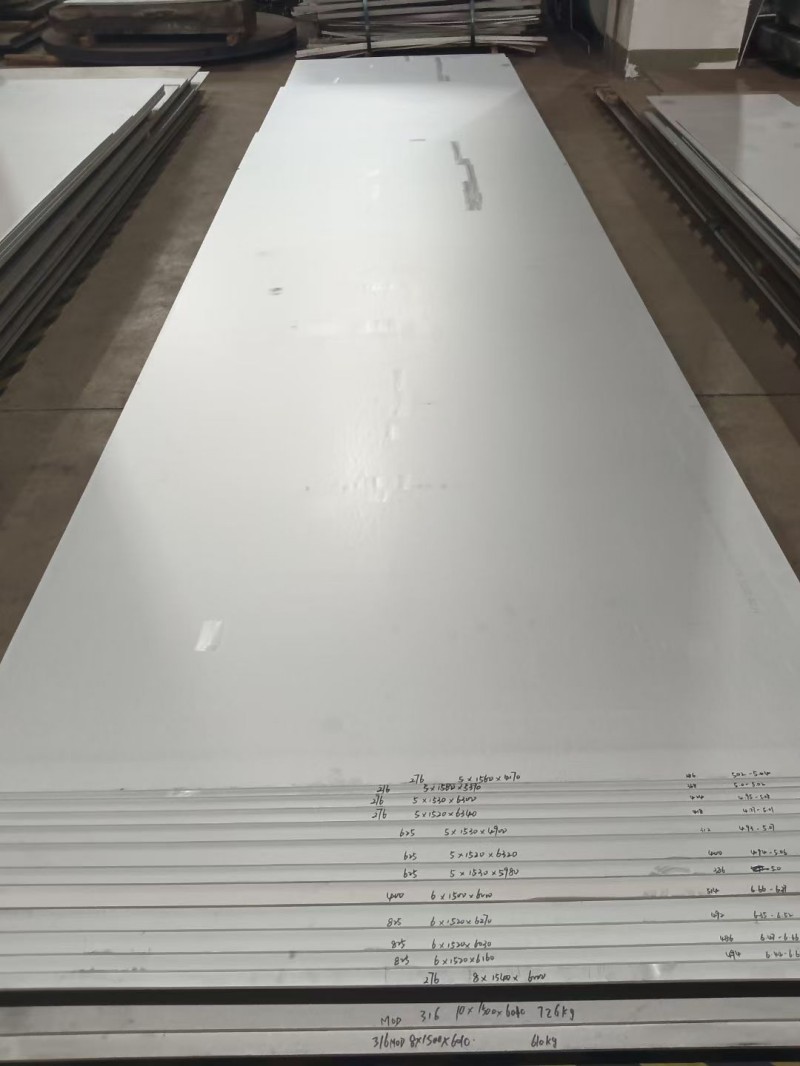
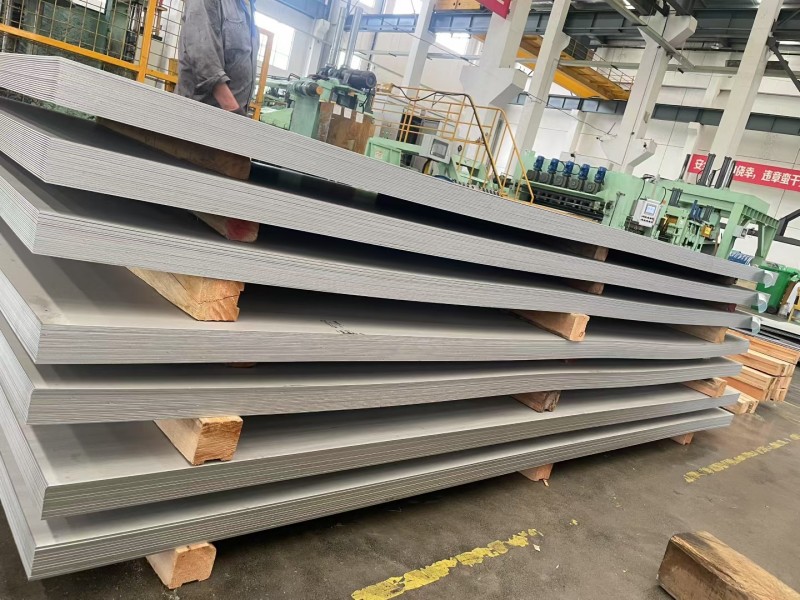
Plechy z nehrdzavejúcej ocele 304 valcované za tepla sú široko používané austenitické plechy z nehrdzavejúcej ocele v priemyselných oblastiach, ktoré zodpovedajú národnej norme GB/T 4237 a medzinárodným normám, ako sú ASTM a JIS, so širokým rozsahom špecifikácií. Štandardný rozsah hrúbok našej továrne je 3,0 mm až 60 mm, s extra hrubými doskami prispôsobiteľnými až do 200 mm. Najbežnejšie šírky plechu sú 1500 mm, 1800 mm a 2000 mm, so štandardnou dĺžkou 6000 mm a neštandardné veľkosti je tiež možné prispôsobiť. Štandardná povrchová úprava je NO.1 valcovaná za tepla a morená, s jednotným matným strieborno-bielym vzhľadom. Stredne tenké dosky (3 – 12 mm) sa primárne používajú na rámy zariadení a komunálne konštrukčné komponenty, zatiaľ čo hrubšie dosky (16 mm a viac) sa široko používajú v tlakových nádobách, nádržiach na skladovanie chemikálií, ťažkých strojoch a iných aplikáciách s vysokým tlakom.
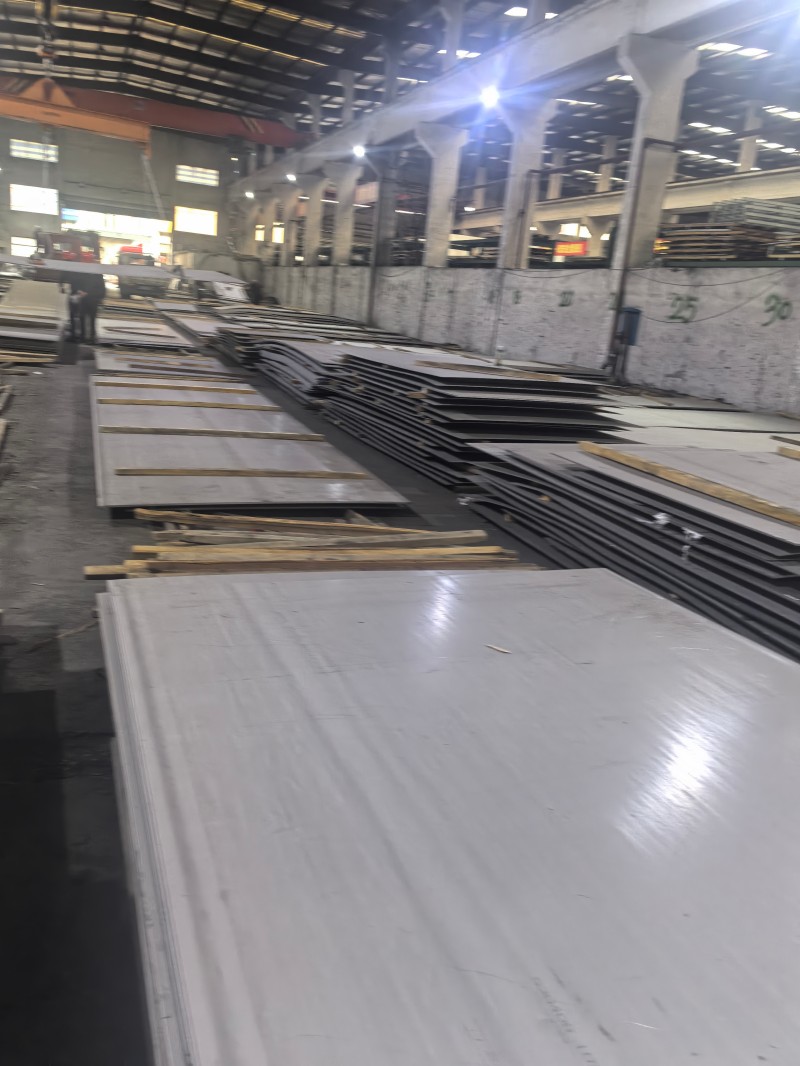
Proces výroby jadra z nehrdzavejúcej ocele 304 valcovaného za tepla
I. Príprava a ohrev dosky
Surovina: Plynule odlievaná doska z austenitickej nehrdzavejúcej ocele 304, štandardná hrúbka 150-250 mm
Predúprava: Brúsenie povrchových trhlín, inklúzií a iných primárnych defektov pred vstupom do pece
Vykurovacie zariadenie: Krúžková pec
Parametre procesu: Rovnomerné zahrievanie v rozsahu 1200-1250 ℃
Kľúčové kontrolné body: Získanie jednofázovej austenitickej štruktúry, zníženie odolnosti proti deformácii a zabránenie prehriatiu a precipitácii medzikryštalického vyčerpania chrómu
II. Proces hrubého valcovania
Predspracovanie: Odvápnenie vysokotlakovou vodou na odstránenie primárneho oxidového kameňa z povrchu a zabránenie jeho vtlačeniu do povrchu platne
Metóda valcovania: Viacprechodové vratné valcovanie na hrubovacej stolici
Výsledok tvarovania: 200 mm hrubá doska valcovaná do 30-60 mm medziľahlých dosiek
Kľúčové kontrolné body: Kontrola tolerancie šírky a rovinnosti dosky, predbežné zjemnenie zrna
III. Dokončite proces valcovania
Kompatibilita zariadení
3-12 mm tenký plech: 7 kontinuálna valcovacia stolica pre stredné a ťažké plechy (14 mm a viac): Jednostojanová obojstranná fréza
Tri základné kontrolné indikátory
Konečná teplota valcovania: Stabilná v austenitickom rozsahu 900-1000 ℃, aby sa zabránilo precipitácii krehkej fázy
Presnosť hrúbky: automatický systém riadenia hrúbky AGC, národná štandardná presnosť ±0,1~±0,3mm
Kontrola tvaru dosky: Zaisťuje rovinnosť dosky pomocou technológie ohýbania a posúvania valcov
Procesné výzvy: Nerezová oceľ 304 má oveľa vyššiu odolnosť proti deformácii ako bežná uhlíková oceľ, čo si vyžaduje vyššie zaťaženie mlyna a presnosť tvaru valca
IV. Chladenie a príjem tvarovania s laminárnym tokom
Proces chladenia: Chladiaci systém s laminárnym prúdením pre rovnomerné chladenie a presné riadenie rýchlosti chladenia
Základný účel: vyhnúť sa hrubým zrnám a zabezpečiť jednotné a stabilné mechanické vlastnosti, ako je pevnosť a plasticita dosky
Spôsob prijímania
3-12 mm tenké dosky: Stočené do oceľových zvitkov valcovaných za tepla pre jednoduché nepretržité spracovanie a prepravu
14 mm hrubé pláty: Priamo narezané na dĺžku na jednotlivé stredne hrubé pláty.
V. Roztokové žíhanie (základný kľúčový proces)
Nevyhnutnosť procesu: Valcovanie za tepla a chladenie vyzráža zlúčeniny karbidu chrómu, čo spôsobí vyčerpanie chrómu medzi zrnami a výrazne zníži odolnosť proti korózii.
Parametre procesu: Zahrievanie na 1050-1100 ℃ a udržiavanie, po ktorom nasleduje rýchle ochladenie vodou/vzduch na izbovú teplotu.
Hlavná funkcia: Karbidy sa úplne rozpustia v austenitickej matrici, uzamknú sa v jednofázovej štruktúre a obnovia odolnosť proti korózii a plasticitu.
Výber vybavenia:
Valcované plechy: Dávkové spracovanie v kontinuálnej žíhacej peci
Hrubé dosky: Vozíková žíhacia pec
VI. Morenie a pasivácia
Funkcia jadra: Odstraňuje hustú oxidovú usadeninu po valcovaní za tepla a žíhaní, pričom na povrchu vytvára pasivačný film na zlepšenie základnej odolnosti proti korózii.
Dvojfázový proces:
Predmorenie kyselinou sírovou: Uvoľňuje štruktúru oxidov
Kyselina dusičná + kyselina fluorovodíková zmiešaná kyselina Finálne morenie: Dôkladne odstraňuje vrstvu oxidu a súčasne dokončuje pasiváciu.
Povrch hotového výrobku: Jednotný matný strieborno-biely NO.1 Štandardný povrch valcovaný za tepla
Kľúčové kontrolné body: Presne kontrolujte pomer roztoku kyseliny a čas namáčania, aby ste predišli prílišnému moreniu a medzikryštalickej korózii.
VII. Konečná úprava a kontrola v továrni
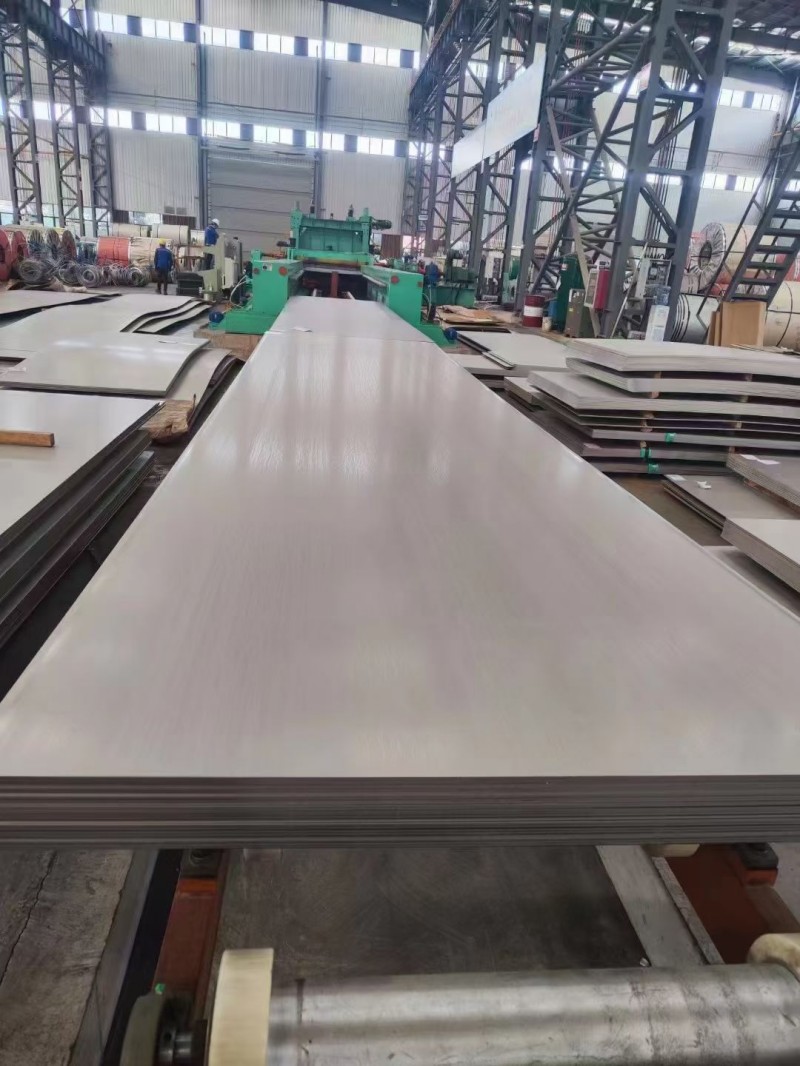
Dokončovací proces: Zarovnávací stroj opravuje tvar dosky, jednotka na orezávanie hrán orezáva strany a dĺžkovo reže na určené rozmery.
Proces kontroly
Kontrola rolky/plechu: Tolerancia hrúbky, kvalita povrchu
Overenie odberu vzoriek: Mechanické vlastnosti, chemické zloženie
Dodávka: Vydanie pôvodného certifikátu továrenskej kvality
Aké faktory ovplyvňujú cenu plechu z nehrdzavejúcej ocele 304 valcovaného za tepla?
I. Náklady na suroviny: Hlavná základná podpora pre kolísanie cien
Náklady na suroviny tvoria približne 80 % celkových nákladov na plech z nehrdzavejúcej ocele 304 valcovaný za tepla, čo z nich robí hlavnú hybnú silu cenových výkyvov.
1. Suroviny na báze niklu: Nerezová oceľ 304 obsahuje 8%-10,5% niklu. Náklady na nikel tvoria takmer polovicu nákladov na suroviny, čo z neho robí najsilnejšiu premennú v kolísaní cien. Domáce oceliarne používajú ako zdroje niklu predovšetkým surové železo s vysokým obsahom niklu a šrot z nehrdzavejúcej ocele 304, doplnené malým množstvom elektrolytického niklu. Medzinárodné ceny niklu LME, politika vývozu indonézskej niklovej rudy/niklového surového železa a presmerovanie dopytu po nikle na nové energetické batérie, to všetko priamo ovplyvňuje cenu plechu.
2. Ferochrómové suroviny: Nerezová oceľ 304 obsahuje 18%-20% chrómu. Vysokouhlíkový ferochróm je druhou najväčšou nákladovou položkou zliatiny. Zmeny v dodávkach vo veľkých producentských krajinách, ako je Južná Afrika a Kazachstan, ako aj miera využitia domácej kapacity výroby ferochrómu, ovplyvnia ceny plechov prostredníctvom nákladových úvah.
3. Energia a pomocné materiály: Valcovanie za tepla je proces s vysokou spotrebou energie. Kolísanie cien elektriny a koksu priamo ovplyvňuje náklady na prevádzku. Zároveň cena chemických surovín používaných na morenie a pasiváciu mierne ovplyvní aj konečnú cenu za tepla valcovaného moreného povrchu NO.1.
II. Štruktúra ponuky a dopytu: Priame hnacie sily krátkodobých cenových výkyvov
1. Strana ponuky: Uvoľnenie kapacity a plány údržby/zníženia výroby veľkých domácich závodov na výrobu nehrdzavejúcej ocele priamo určujú ponuku na trhu. Sprístupnenie novej kapacity a prílev dovážanej ocele valcovanej za tepla zvýšia tlak ponuky na trhu a potlačia zvyšovanie cien. Keď sa sprísnia obmedzenia ochrany životného prostredia a kontroly spotreby energie, prevádzkové rýchlosti oceliarní sa znížia a zníženie dodávok podporuje ceny.
2. Strana dopytu: Oceľ 304 valcovaná za tepla sa používa hlavne v chemických skladovacích nádržiach, tlakových nádobách, ťažkých strojoch a komunálnej infraštruktúre. Prevádzkové sadzby a harmonogramy spustenia projektov v nadväzujúcich odvetviach priamo určujú dopyt po obstarávaní. Priemysel zažíva sezónne vrcholy a obdobia mimo špičky. Najvyšší dopyt počas „zlatého septembra a strieborného októbra“ a obdobie hromadenia zásob na konci/začiatku roka má tendenciu zvyšovať ceny, zatiaľ čo slabší dopyt v letnej sezóne mimo hlavnej sezóny vytvára tlak na znižovanie cien.
3. Úrovne zásob: Sociálne zásoby a zásoby oceliarní sú priamym odrazom vzťahu medzi ponukou a dopytom. Keď sa zásoby naďalej hromadia a spotový tovar sa hromadí, obchodníci a oceliarne sú ochotnejšie znížiť ceny, aby presunuli zásoby; keď sú zásoby znížené na nízku úroveň, dodávatelia sú ochotnejší udržiavať ceny, čím je pravdepodobnejšie, že ceny budú rásť ako klesať.
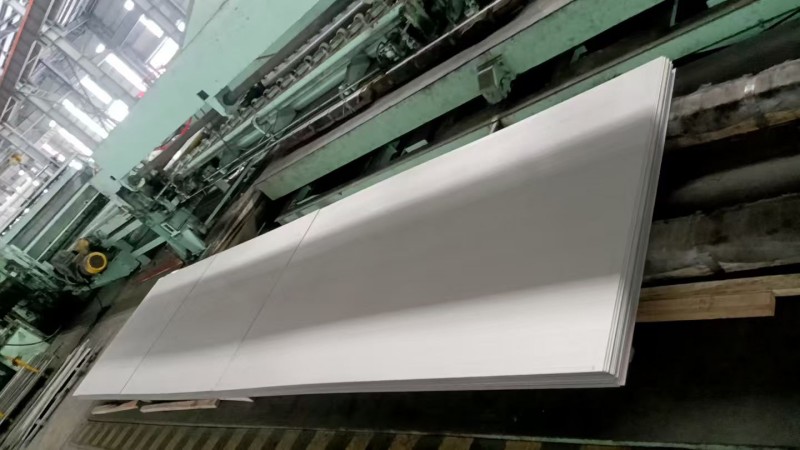
Za tepla valcované platne z nehrdzavejúcej ocele 304 z rovnakého materiálu môžu mať značné cenové rozdiely v dôsledku špecifikácií, noriem a požiadaviek na spracovanie:
1. Hrúbka a šírka: Štandardné 3-12 mm stredne tenké dosky sú ocenené podľa hrúbky. Dosky hrubšie ako 16 mm vyžadujú viac valcovacích prechodov a majú dlhšie výrobné cykly, čo vedie k tomu, že s hrúbkou rastú ceny. Extra hrubé dosky nad 60 mm majú vysoké výrobné bariéry a obmedzenú kapacitu, čo vedie k výraznejšej prémii. Čo sa týka šírky dosky, štandardná šírka 1500 mm má najnižšiu cenu, zatiaľ čo dosky so šírkou 1800 mm, 2000 mm a dosky neštandardnej dĺžky majú rôzny stupeň zvýšenia ceny.
2. Normy a tolerancie: Platne vyhovujúce rôznym normám, ako je GB/T 4237 (čínska národná norma), ASTM (americká norma) a JIS (japonská norma), majú rôzne zloženie a požiadavky na toleranciu, čo vedie k cenovým rozdielom. Dosky s kladnými toleranciami a dosky tlakových nádob vyžadujúce nedeštruktívne testovanie list po liste sú drahšie ako bežné priemyselné dosky.
3. Ďalšie služby spracovania: Základná cena je za morený povrch NO.1. Sekundárne spracovanie, ako je CNC vyrovnávanie, rezanie, rezanie laserom, pieskovanie/ťahanie drôtom atď., si vyžiada dodatočné poplatky za spracovanie za proces, čo v konečnom dôsledku zvýši konečnú nákupnú cenu.
Odoslať dopyt
Kontaktné informácie
-
Adresa
Hanyu Jingu, High-tech zóna, Jinan City, provincia Shandong, Čína
-
Tel
-
Email
Ak máte otázky týkajúce sa uhlíkovej ocele, nehrdzavejúcej ocele, galvanizovanej ocele alebo cenníka, zanechajte nám svoj e-mail a my sa vám ozveme do 24 hodín.
Súvisiace produkty


Odporúčania noviniek